Artykuł sponsorowany
Jak recyklat PCR wpływa na skurcz, paczenie i odchyłki wymiarowe przy wtrysku i termoformowaniu
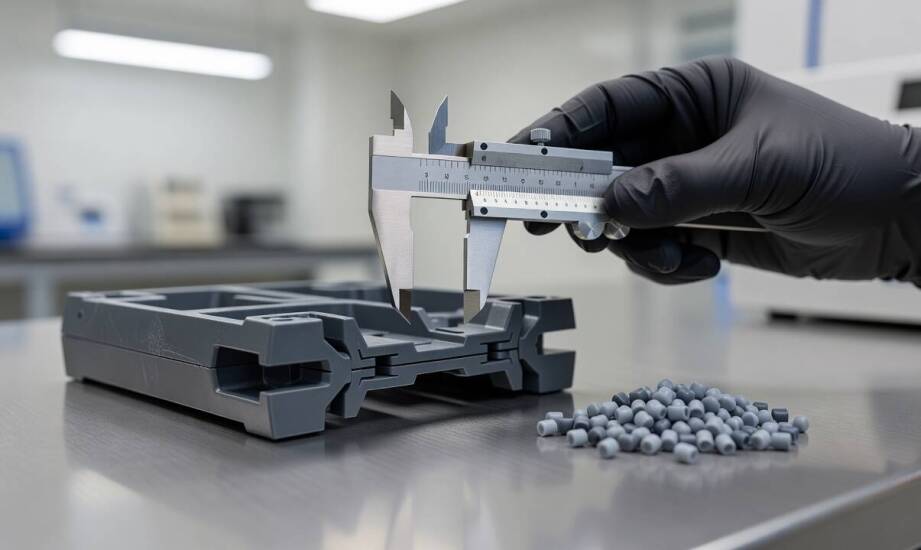
Wykorzystanie recyklatu pokonsumenckiego (PCR) kusi perspektywą zamkniętego obiegu materiałów i obniżenia śladu węglowego, jednak w produkcji precyzyjnych detali z tworzyw sztucznych oznacza konieczność zapanowania nad zmienną specyfiką surowca. Odpady pochodzące z rynku wprowadzają do procesu niejednorodność, która utrudnia utrzymanie przewidywalnych wymiarów wyprasek wtryskowych i opakowań termoformowanych. Zrozumienie fizycznych różnic między tworzywem z odzysku a surowcem pierwotnym pozwala ustabilizować produkcję i uniknąć powstawania kosztownych braków na liniach montażowych odbiorców końcowych.
Wpływ pochodzenia surowca na lepkość i płynięcie polimerów
Recyklat PCR powstaje z przetworzonych odpadów o bardzo zróżnicowanej historii eksploatacji, co bezpośrednio przekłada się na jego parametry reologiczne. Wskaźnik płynięcia (MFI) materiału z odzysku bywa mocno niestabilny w obrębie jednej partii, a jego lepkość często wymusza podniesienie temperatur przetwórstwa lub zauważalne zwiększenie ciśnienia wstecznego w cylindrze maszyny. Zabiegi te są niezbędne, aby uzyskać pełną homogenizację stopu przed wtryskiem. Kolejnym wyzwaniem technologicznym pozostaje obniżona stabilność termiczna. Łańcuchy polimerowe ulegają naturalnej degradacji i skracaniu podczas wcześniejszego użytkowania oraz wielokrotnego nagrzewania, a obecne we wsadzie mikrozanieczyszczenia potrafią dodatkowo przyspieszyć proces ich rozkładu.
W technologii wtrysku opisane wahania lepkości ujawniają się jako wydłużony czas plastyfikacji oraz podwyższone ryzyko nierównomiernego wypełnienia gniazda formy. Praca z wsadami o dużej zawartości PCR zmusza operatorów do ciągłego monitorowania ciśnienia wtrysku i docisku. Brak odpowiednich korekt natychmiast skutkuje niedolewami, zapadnięciami na grubszych ściankach lub smugami na powierzchni detalu.
Proces termoformowania zachowuje się w obliczu PCR nieco inaczej. Zmienna grubość wytłaczanej folii pierwotnej oraz nieregularna orientacja molekularna w samej strukturze tworzywa z odzysku zakłócają proces równomiernego rozciągania materiału w maszynie. Ogrzany arkusz wykazuje zróżnicowaną plastyczność w poszczególnych strefach, co utrudnia kontrolowanie jego pocienienia na krawędziach. Gotowe tacki transportowe lub blistry stają się przez to podatne na powstawanie stref o zmniejszonej wytrzymałości mechanicznej.
Skurcz i paczenie elementów o ciasnym pasowaniu
Polimery z recyklingu wykazują zupełnie inny skurcz formierski niż czyste tworzywa pierwotne o analogicznym składzie bazowym. Każdy producent detali z tworzyw sztucznych wprowadzający do użycia PCR musi zakładać, że nieregularny i trudny do przewidzenia skurcz objętościowy prowadzi bezpośrednio do paczenia ścianek. Zjawisko to nasila się w sytuacjach, gdy chłodzenie wypraski przebiega nierównomiernie ze względu na konstrukcję formy, lub gdy zanieczyszczenia w strukturze tworzywa zaczynają działać jako nieplanowane zarodki krystalizacji. W przypadku technicznych detali, które posiadają cienkie żebra wzmacniające, precyzyjne gwinty lub układy zatrzaskowe, nawet drobne odchyłki wymiarowe uniemożliwiają poprawne spasowanie mechaniczne podzespołów. Zmieniony kształt zniekształca uszczelnienia i wyklucza automatyczny montaż z wykorzystaniem robotów przemysłowych.
Podczas wytwarzania opakowań metodą termoformowania, paczenie się gotowego arkusza tuż po zdjęciu z kopyta formującego wynika najczęściej z różnic w skurczu termicznym po obu stronach detalu. Gwałtowne stygnięcie materiału potęguje wewnętrzne naprężenia. Sytuację pogarsza również niestabilny poziom wilgotności magazynowanego wsadu PCR. Problem ten dotyka w szczególności skomplikowanych technologicznie wkładek stabilizujących do pudełek ze sprzętem AGD i elektroniką. Każde odkształcenie zewnętrznej krawędzi blistra powoduje problemy logistyczne i prowadzi do zacięć na docelowych liniach pakujących.
Minimalizacja tego ryzyka wymaga restrykcyjnej kontroli materiału wejściowego. Przed wpuszczeniem surowca na linię bada się wilgotność granulatu, jednorodność dostawy, stopień zanieczyszczeń oraz rzeczywisty udział dodatków modyfikujących. Weryfikacja parametrów wsadu pozwala ustabilizować produkcję seryjną. W praktyce rynkowej firma Inject Plast utrzymuje powtarzalność wytwarzanych wyprasek wtryskowych dzięki trzyetapowej kontroli jakości oraz elastycznemu dopasowywaniu profili wtrysku na maszynach o sile zwarcia do 260 ton.
Bieżąca zmiana nastaw technologicznych na wtryskarce rozwiązuje problem niestabilności wymiarowej głównie przy pracy z prostymi, zwartymi bryłami oraz przy niewielkim udziale recyklatu w mieszance. Jeśli docelowy projekt wymaga utrzymania rygorystycznych tolerancji lub opiera się na złożonych zapięciach mechanicznych, bezpieczniejszym kierunkiem jest modyfikacja samego detalu. Najbardziej wrażliwe na odkształcenia funkcje konstrukcyjne warto wydzielić do osobnych komponentów wykonywanych z surowca pierwotnego, pozostawiając tworzywo PCR wyłącznie dla tych części obudów i tacek, które pełnią rolę osłonową.
Kategorie artykułów
Polecane artykuły
Właściwości terapeutyczne olejku konopnego w medycynie naturalnej
Olejek konopny jest produktem pozyskiwanym z rośliny konopi, bogatym w związki aktywne zwane kannabinoidami, do których należą między innymi CBD, CBG oraz CBN. W ostatnich latach olejki te zyskały dużą popularność w medycynie naturalnej, ze względu na ich potencjalne właściwości wspierające zdrowie

Jak interpretować wyniki badania echa serca?
Badanie echa serca to nieinwazyjna metoda diagnostyczna, która pozwala na ocenę struktury i funkcji serca. Jest to istotne narzędzie w rękach kardiologa, pozwalające na wykrycie wielu schorzeń sercowo-naczyniowych. Jeśli przeszedłeś takie badanie, być może zastanawiasz się, jak interpretować jego wy